OEE hangi veriden hesaplanır
Kullanılabilirlik, performans ve kalite çarpanlarının her biri hangi saha verisinden gelir; hangisi ölçüm, hangisi tahmin. Tek bir OEE sayısı neden yanıltır.
Yazan · Avanox Bilişim
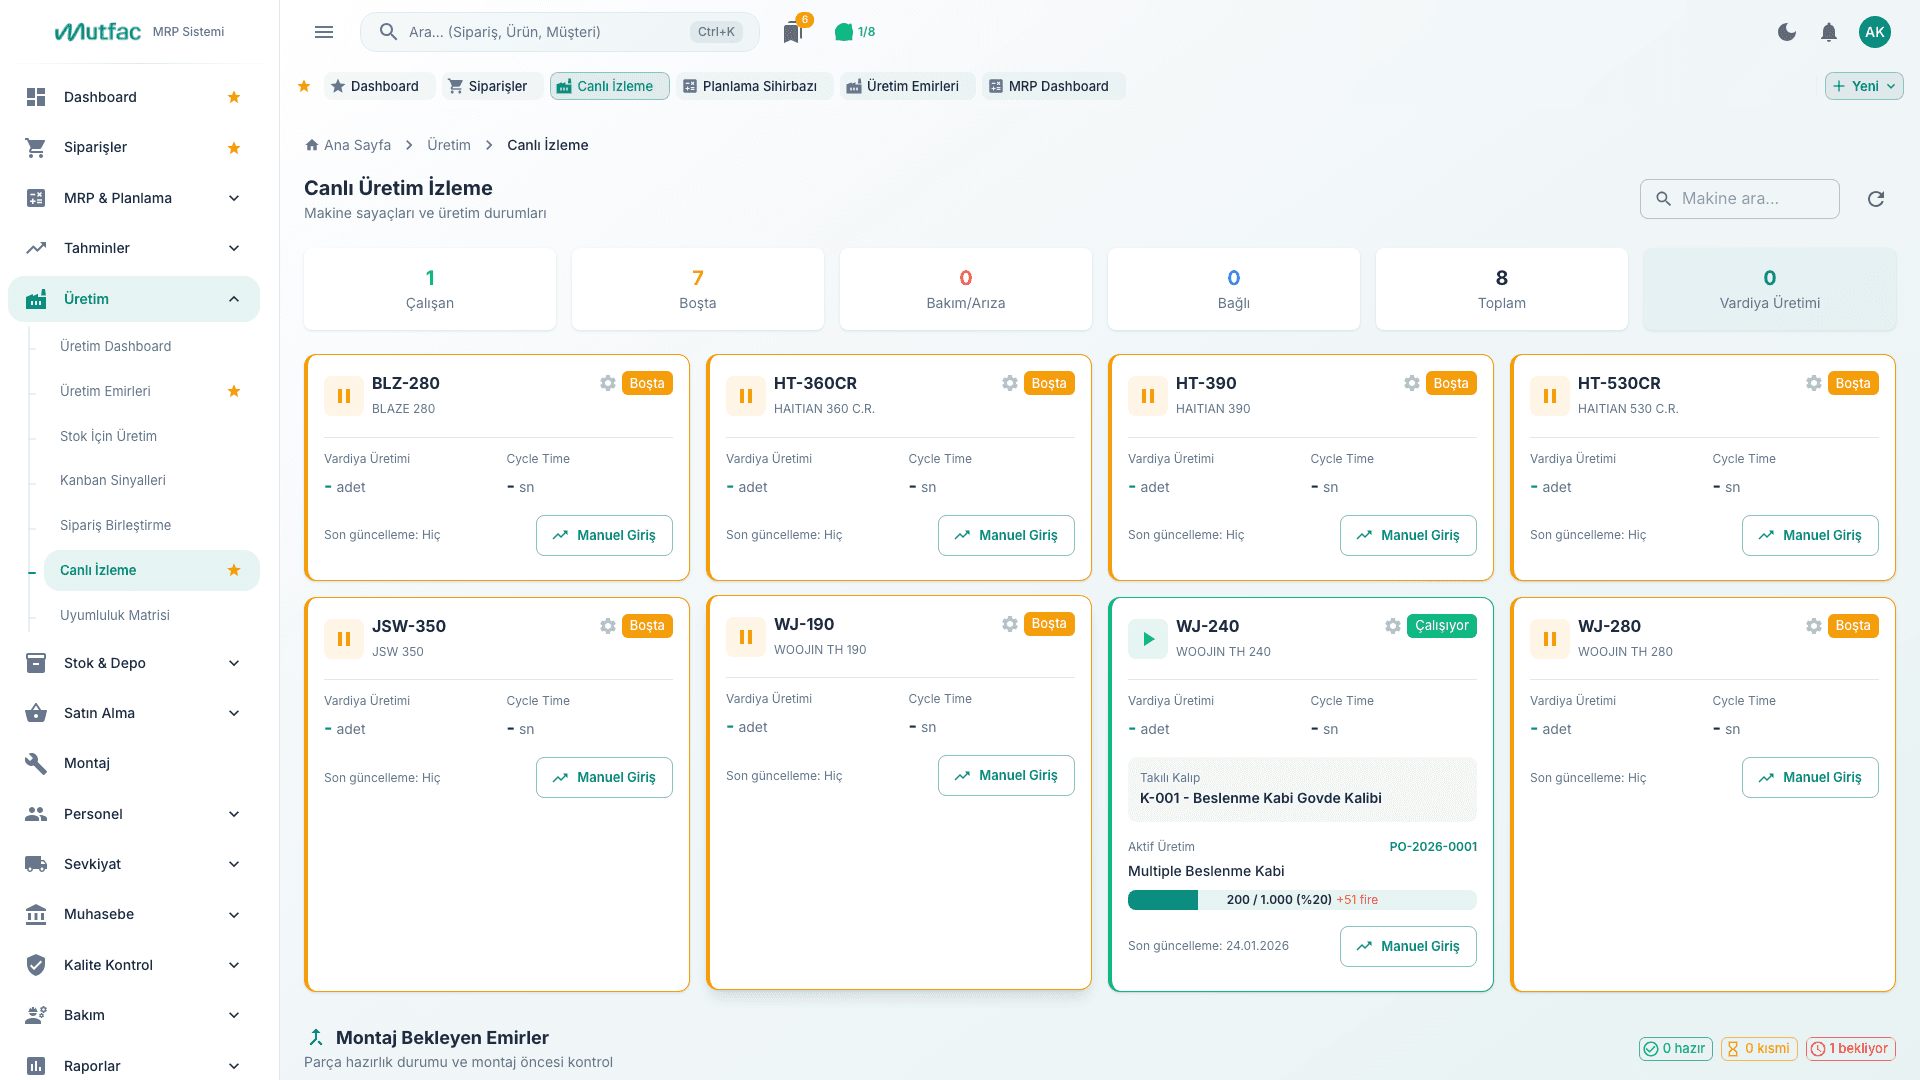
Mutfac MRP canlı üretim takibi: preslerin anlık durumu ve vardiya adedi
OEE (Overall Equipment Effectiveness) üç çarpanın çarpımıdır: kullanılabilirlik × performans × kalite. Yüzde 62 gibi tek bir sayı olarak raporlanır ve tam da bu yüzden yanıltır. Hangi çarpanın düştüğünü görmeden aksiyon alınamaz; üstelik üç çarpanın her biri sahada farklı bir veriden gelir ve o veri toplanmıyorsa sayı ölçüm değil tahmindir.
Kullanılabilirlik: duruş nedenleri operatörden gelir
Kullanılabilirlik, planlı üretim süresi içinde makinenin gerçekten çalıştığı sürenin oranıdır. Paydası vardiya planından, payı ise makinenin ne zaman durduğundan gelir. Makinenin durduğunu sensör söyleyebilir; neden durduğunu yalnızca operatör söyler. Duruş nedeni girilmiyorsa kullanılabilirlik çarpanı vardır ama içi boştur.
Bu yüzden operatör ekranı OEE’nin en kritik parçasıdır. Preste duruş nedeni girmek üç saniyeden uzun sürüyorsa girilmez. Mutfac MRP ve inpak ekranları bu yüzden büyük dokunmatik hedeflerle, az adımda ve eldivenle kullanılacak şekilde tasarlandı; sekiz presin anlık durumu tek ekranda görünür.
Sık yapılan iki hata
Kalıp değişimini plansız duruş saymak. Kalıp değişimi planlı bir kayıptır; plansız duruşla aynı torbaya girince bakım ekibi haksız yere hedef olur.
Planlı bakımı çalışma saymak. Tersi de olur: bakımda geçen süre paydadan düşülmez, kullanılabilirlik olduğundan düşük çıkar ve kimse nedenini bulamaz.
Performans: çevrim süresi makineye değil makine–kalıp ikilisine aittir
Performans, teorik çevrim süresiyle üretilen adedin çarpımının fiili çalışma süresine oranıdır. Buradaki tuzak teorik çevrim süresidir. Enjeksiyonda aynı pres farklı kalıpla farklı hızda çalışır; çevrim süresini makineye yazarsanız performans çarpanı kalıba göre savrulur. Mutfac MRP’de çevrim süresi bu yüzden makine–kalıp ikilisinde tutulur, her üretim emri kendi teorik süresiyle karşılaştırılır.
Adet sayımı için de kaynak önemli: pres sayacı, operatör girişi ve tartı üçü farklı sayı verebilir. Hangisinin “doğru” kabul edildiği yazılı olmalı, sistem diğer ikisini uyarı için kullanmalı.
Kalite: fire lota bağlanmalı
Kalite çarpanı iyi parçanın toplam parçaya oranıdır. Fire ay sonunda tartılıp toplam üretime bölünürse elde bir ortalama vardır ama hangi vardiyada, hangi kalıpta, hangi hammadde lotunda fire arttığı görünmez. Fire üretim emrine ve lota bağlandığında kalite çarpanı bir rapor olmaktan çıkıp bir teşhis aracına dönüşür: “Bu lotun firesi yüzde 40 yüksek” cümlesi hammadde tedarikçisiyle konuşmanın başlangıcıdır.
Nereden başlamalı
Üç çarpanı aynı anda kurmaya çalışan projeler genellikle üçünü de yarım bırakır. Sıra önemli:
Duruş nedenleri. Sekiz–on nedenden oluşan kısa bir liste, operatörün tek dokunuşla seçebileceği biçimde. İlk iki hafta yalnızca bu.
Çevrim süresi. Makine–kalıp bazında teorik süre; sapma raporu.
Fire. Üretim emri ve lot bazında fire girişi; vardiya sonu, ay sonu değil.
Verinin sahada görünür olması toplanmasını hızlandırır. MoldCore atölyedeki TV panosunda tezgâh durumlarını canlı gösterir; operatör girdiği verinin bir dakika içinde duvarda belirdiğini görünce giriş alışkanlığı kendiliğinden oturur. OEE bir yönetim raporu olarak değil, sahanın kendi panosu olarak başlarsa tutar.
Kendi hattınızda hangi çarpanın önce ölçülmesi gerektiğini birlikte çıkarabiliriz: üretim yönetimi sayfasında teslim ettiğimiz kalemler yazıyor.
Bu konuyu sizin tarafınızda konuşalım.
İlk görüşme ve süreç haritası ücretsizdir. Yazıdaki örneklerin sizde nasıl karşılık bulacağını birlikte çıkaralım.