inpak MRP
Geri dönüşüm hattı olan bir enjeksiyon fabrikasında malzemenin tam döngüsü.
- Sektör
- Üretim & Fabrika
- Dönem
- 2026
- Durum
- Sahada
- Rolümüz
- Uçtan uca ürün geliştirme
Çalışma alanıÜretim yönetimi

inpak, plastik palet ve benzeri ürünler üreten bir fabrika için yazıldı. Fabrikanın ayırt edici tarafı, kendi firesini kırıp geri dönüşüm hattında yeniden granüle etmesi. Bu yüzden malzeme akışı tek yönlü değil, döngüsel.
Sistem beş ayrı depoyu ve bu depolar arasındaki her hareketi tek bir stok defteri üzerinden yönetiyor. Stok bakiyeleri hiçbir zaman doğrudan yazılmıyor; her değişim bir hareket kaydı üzerinden servis katmanında işleniyor. Bu, bakiyenin her an geriye doğru açıklanabilir olmasını sağlıyor.
Operatör ekranları saha kullanımına göre ayrı tasarlandı: büyük dokunmatik hedefler, az adımda veri girişi, tablet uyumlu düzen.
Künye
- 40+
- Veri modeli
- 6
- Depo
- 20
- Modül grubu
- INP-YYYYWW-XX
- Lot formatı
Teknoloji
Arayüz
Sunucu
Altyapı
Çözmeye geldiğimiz şey.
- 01
Regrind stoğu kimsenin defterinde yoktu
Kırılan fire tekrar üretime giriyor ama hangi partiden geldiği bilinmiyordu. Kalite sorununda kaynağa inilemiyordu.
- 02
Beş depo, tek Excel
Depolar arası transferler gecikmeli işleniyor, sayım farkları ay sonunda ortaya çıkıyordu.
- 03
Kırıcı ile pres ayrı planlanıyordu
Enjeksiyon çizelgesi bir yerde, kırma ve granülleme başka yerde tutuluyordu. Regrind'in ne zaman hazır olacağı görünmediği için pres ya boş bekliyor ya da sıfır hammaddeye geçiliyordu.
- 04
Ofis yazılımı sahada kullanılamıyordu
Küçük yazı ve kalabalık formlar, eldivenli elle tablet kullanan operatör için uygun değildi.
Nasıl kurduk.
Tek stok defteri
Bütün giriş, çıkış, transfer ve düzeltmeler tek bir hareket tablosuna yazılıyor. Bakiye bu defterin türevi; elle düzeltilemiyor.
Geri dönüşüm reçetesi
Kırma çıktısı da bir reçeteye tabi: hangi orijinal malzemeden, hangi oranda, hangi kalitede regrind üretildiği kayıt altında.
Lot formatı müşterinin dilinde
INP-YYYYWW-XX biçimi fabrikanın mevcut etiketleme alışkanlığına göre belirlendi; personel yeni bir kod sistemi öğrenmedi.
Üretim ve geri dönüşüm tek çizelgede
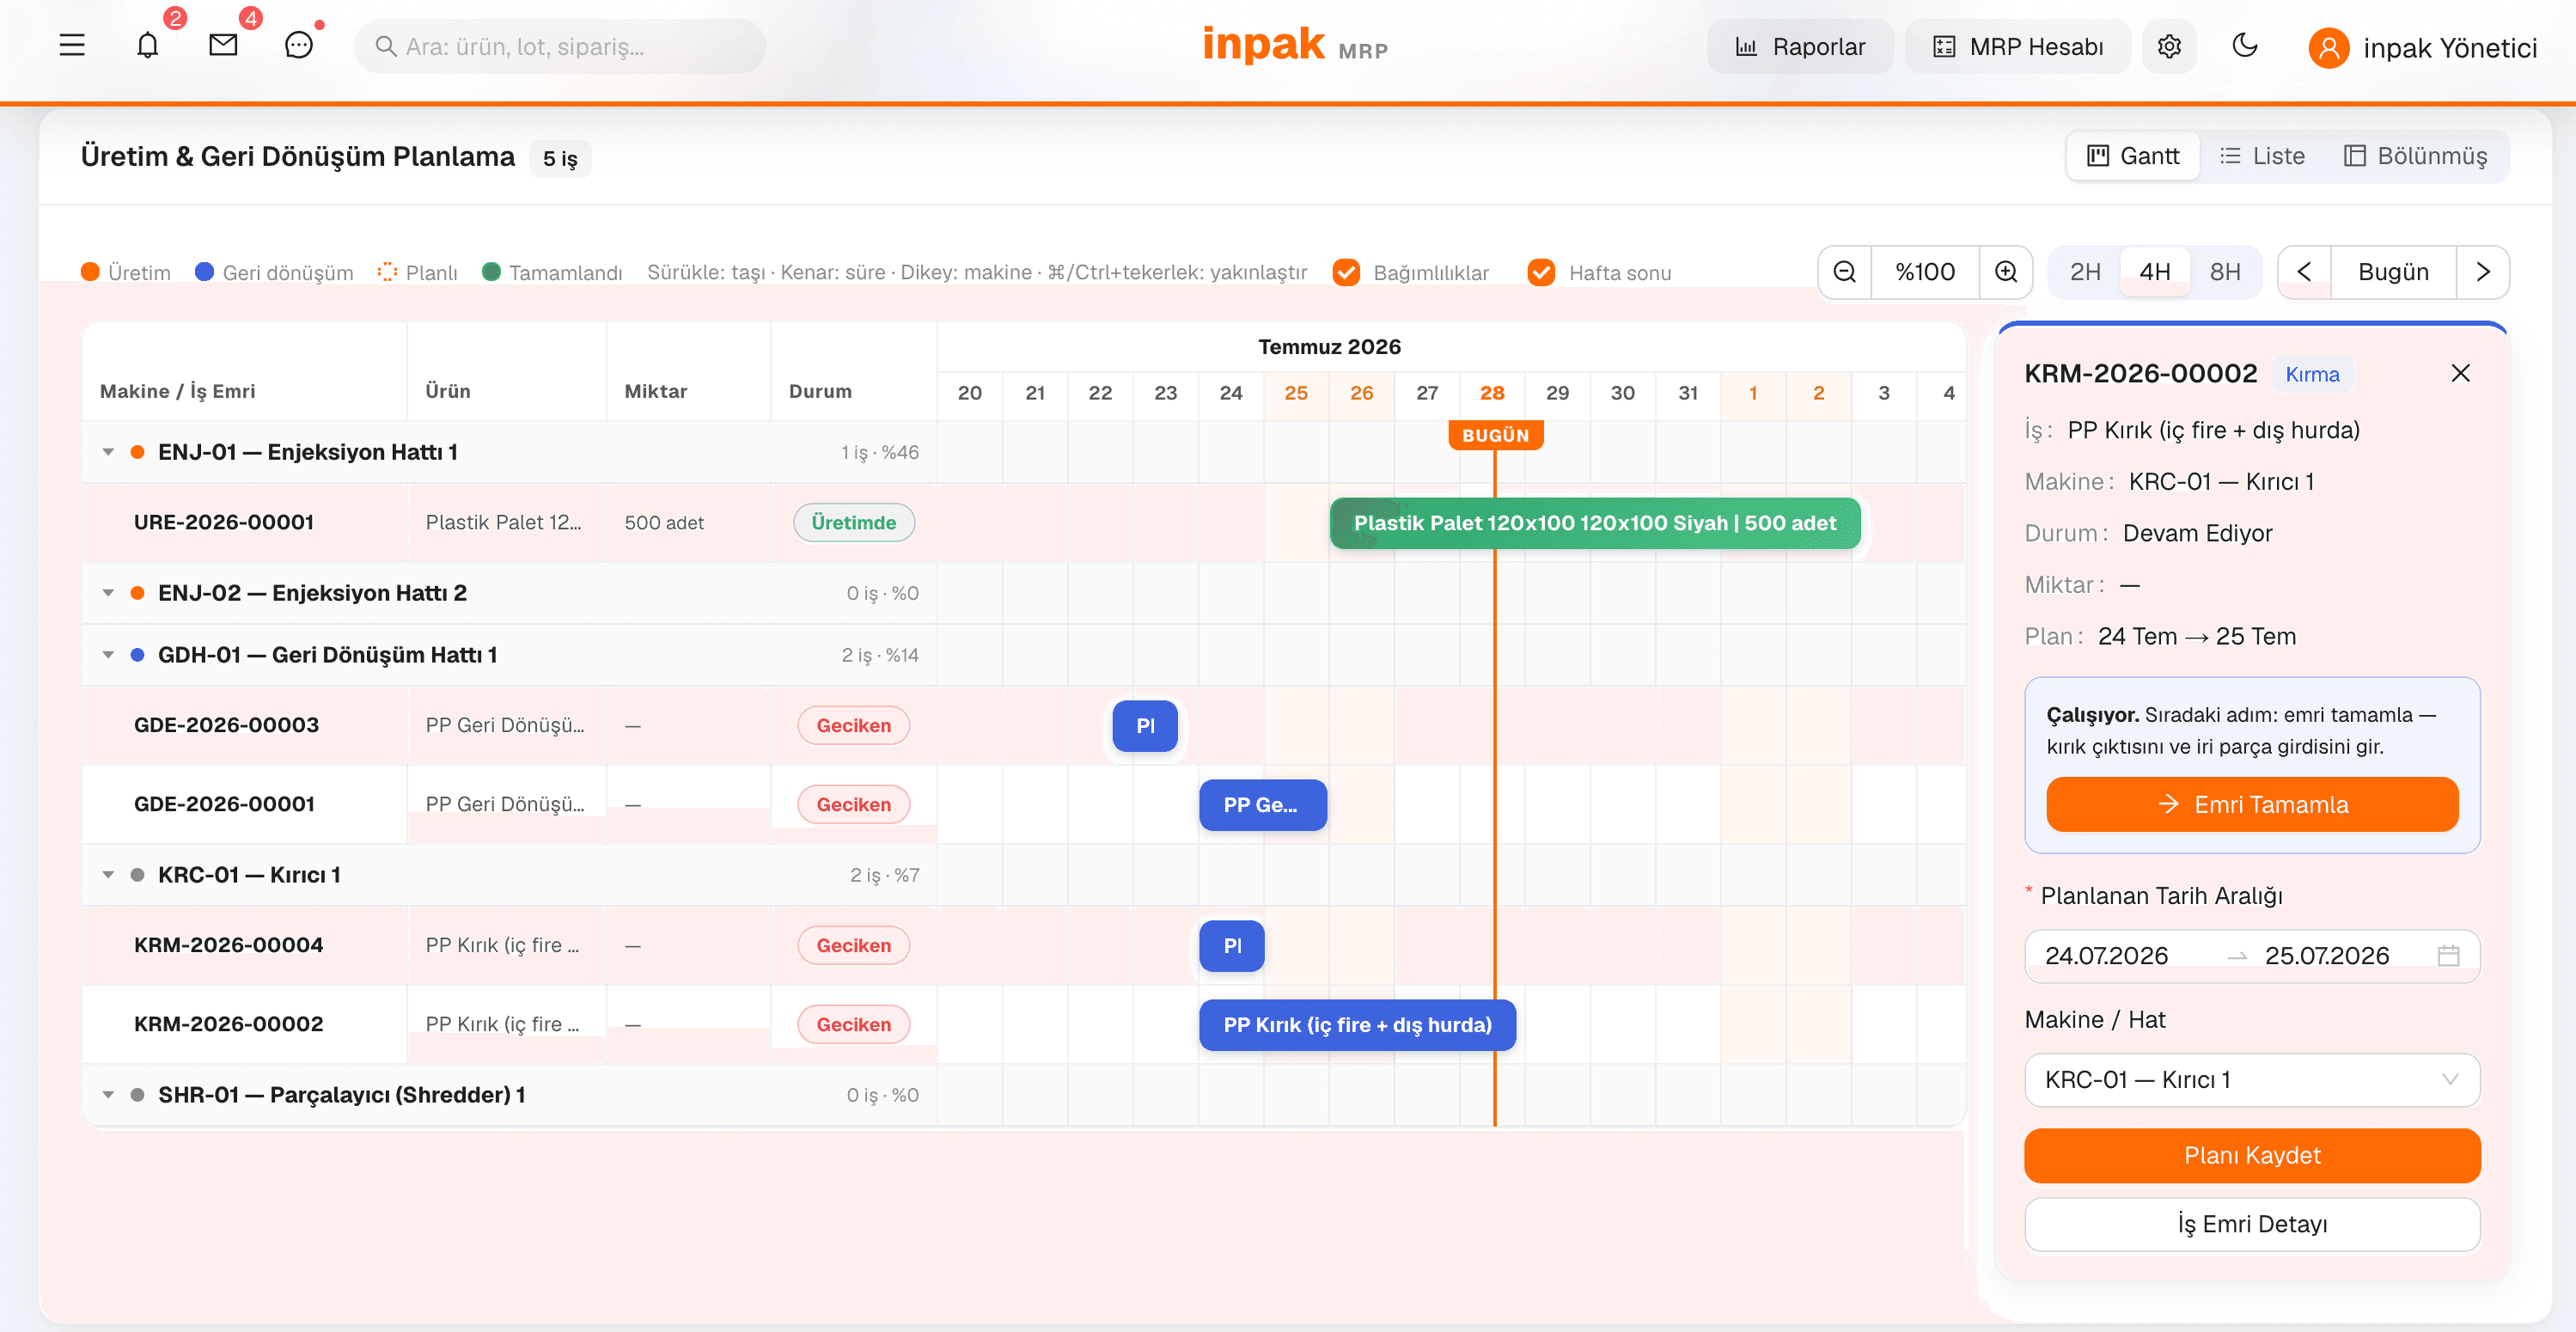
Enjeksiyon hatları ile kırıcı, parçalayıcı ve geri dönüşüm hattı aynı Gantt üzerinde planlanıyor. İki tarafı ayrı çizelgede tutmak, regrind'in ne zaman hazır olacağını görünmez kılıyordu; şimdi besleyen iş ile besleneni yan yana görülüyor.
Operatör modu
Saha ekranları ayrı bir arayüz olarak kuruldu. Büyük butonlar, tek ekranda tek görev, hatalı girişte anında uyarı.
2 ekran.
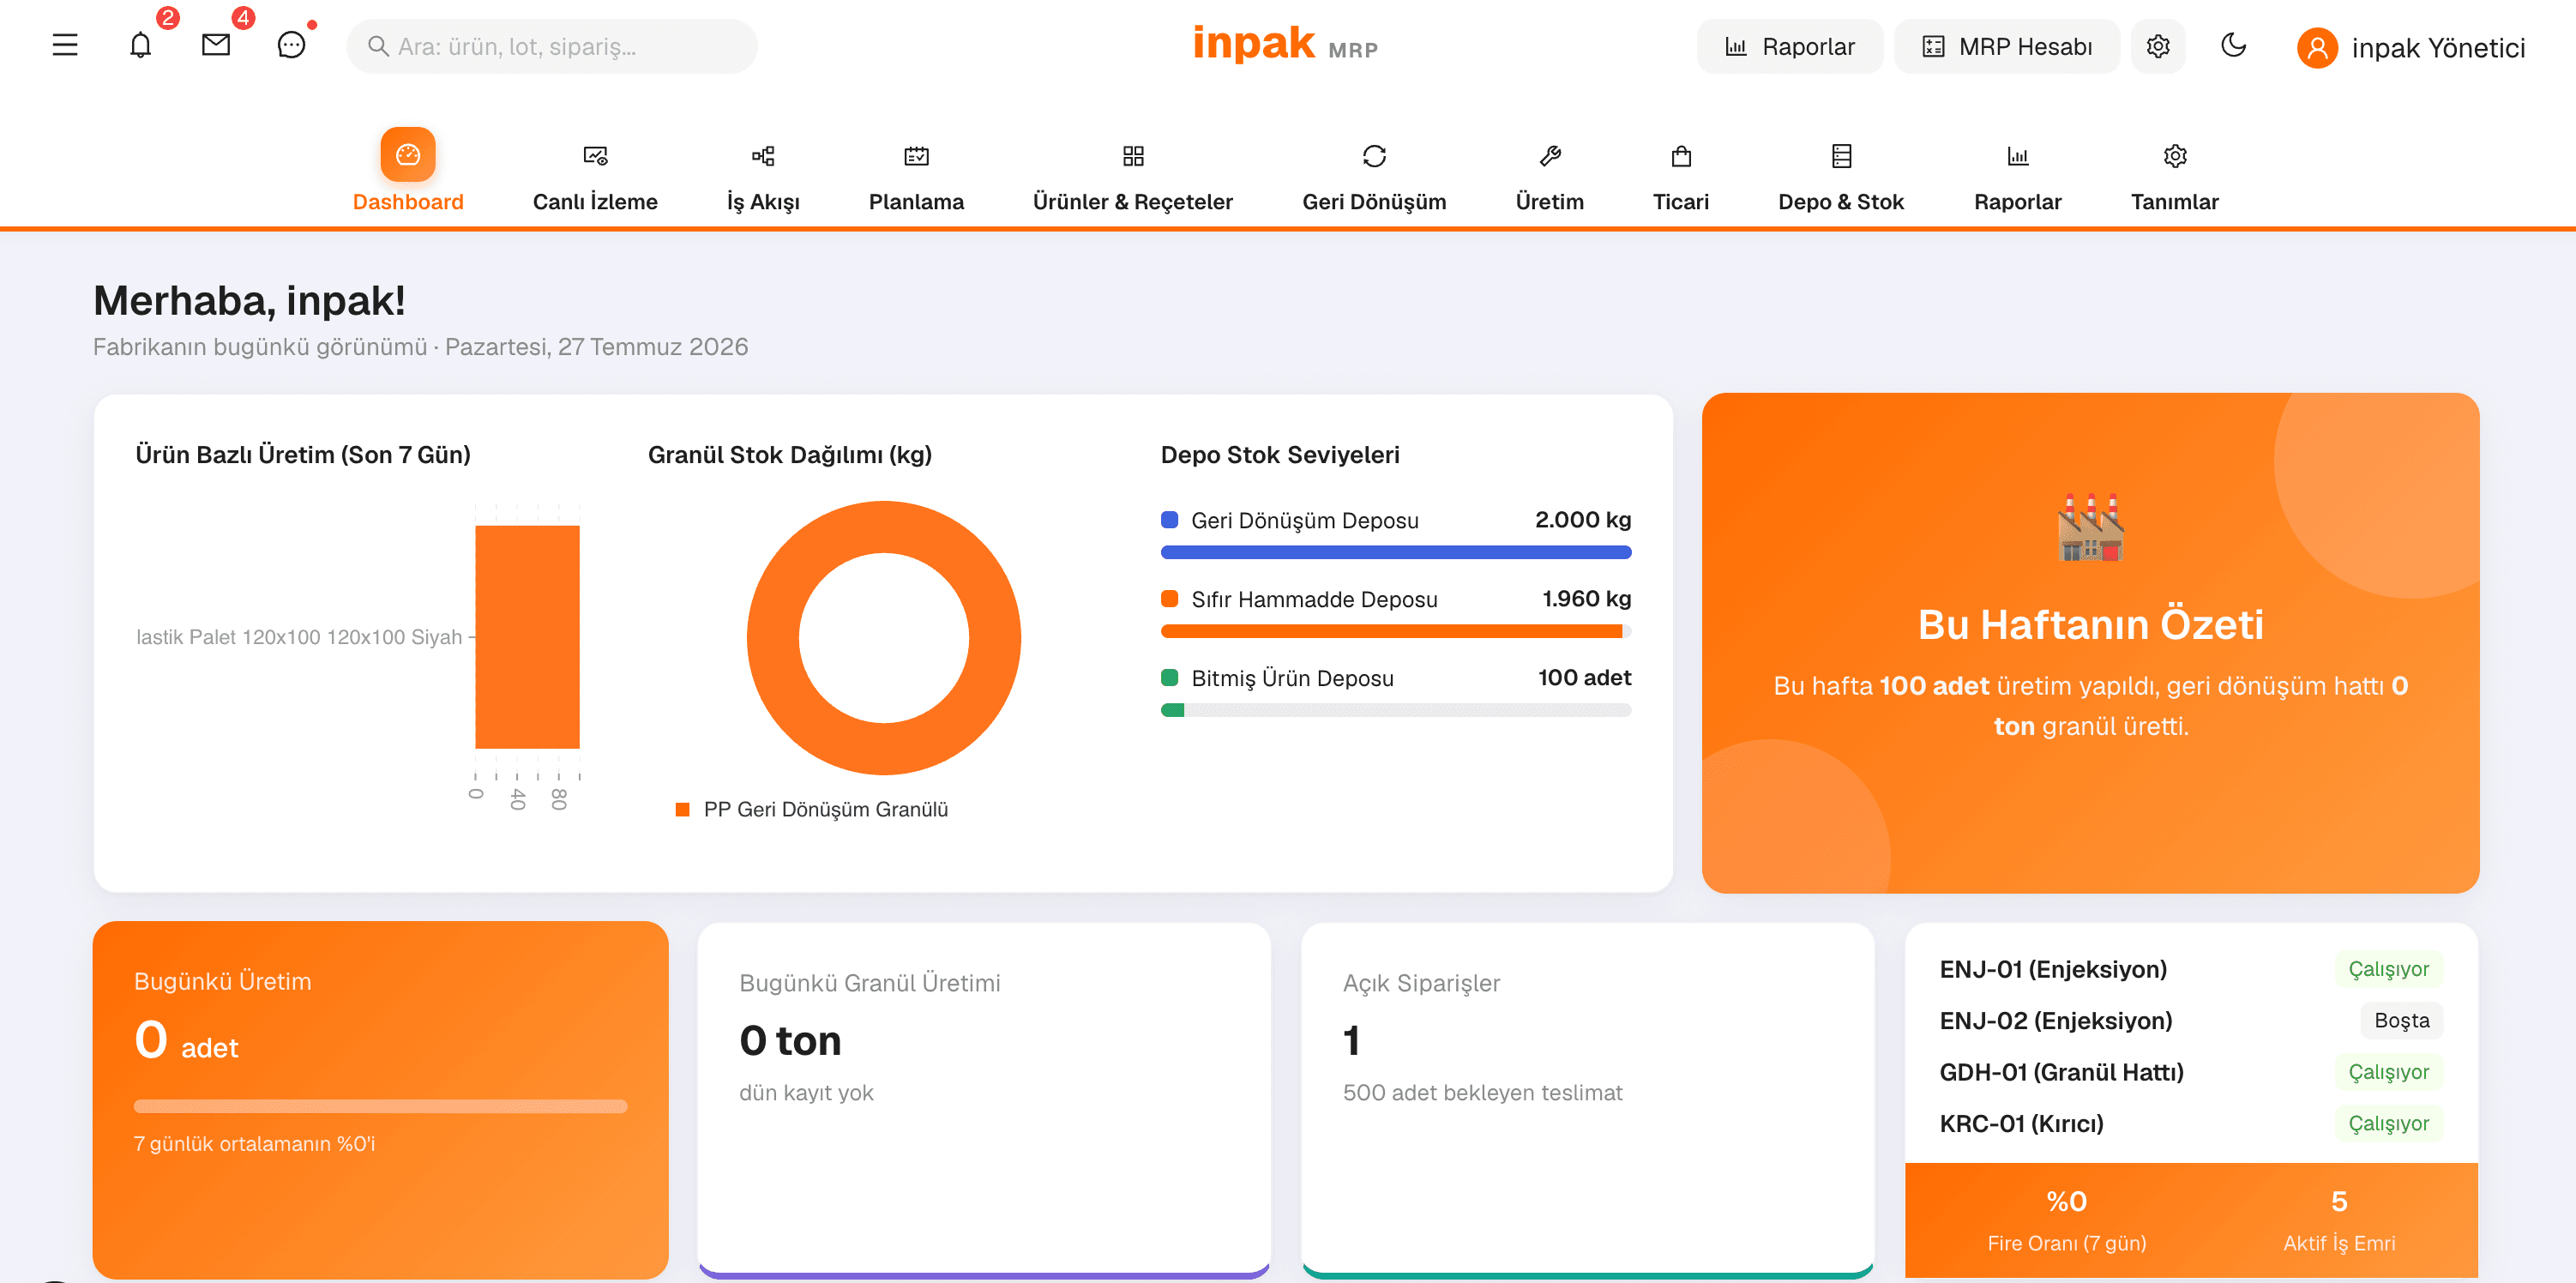
Görseller çalışan sistemden alınmış ekran görüntüleridir; müşteriye ait veriler örnek verilerle değiştirilmiştir.
12 modül.
- 01
Canlı izleme
Makine durumları ve vardiya üretimi anlık.
- 02
İş akışı
Siparişten sevkiyata kadar aşama takibi.
- 03
Teklif & sipariş
Müşteri teklifi, sipariş kalemleri, termin.
- 04
Planlama (Gantt)
Makine satırlı sürükle-bırak çizelge; bağımlılıklar, hafta sonu, gecikme uyarısı ve 2/4/8 haftalık yakınlaştırma.
- 05
Üretim emirleri
Reçete (BOM) tabanlı emir açma ve takip.
- 06
Geri dönüşüm
Kırma koşuları, regrind reçeteleri, çıktı kalitesi.
- 07
İzlenebilirlik
Lot → üretim → fire → sevkiyat zinciri sorgulanabilir.
- 08
MRP koşusu
Malzeme ihtiyacı hesabı ve satın alma önerisi.
- 09
Depo
Beş depo, transferler, sayım ve düzeltme kayıtları.
- 10
Satın alma & RFQ
Teklif isteme, tedarikçi karşılaştırma, sipariş.
- 11
Kalite kontrol
Ölçüm, ret ve iade kayıtları.
- 12
Portal & operatör
Müşteri portalı ve saha operatör arayüzü.
Bu projeyi anlatan yazılar.
 Üretim20 Ağu 2026 · 2 dk
OEE hangi veriden hesaplanır
Kullanılabilirlik, performans ve kalite çarpanlarının her biri hangi saha verisinden gelir; hangisi ölçüm, hangisi tahmin. Tek bir OEE sayısı neden yanıltır.
Yazıyı oku →- Üretim12 Ağu 2026 · 5 dk
MRP ile ERP arasındaki fark: fason üretici hangisine ihtiyaç duyar
MRP neyi çözer, ERP neyi ekler, hammaddesi müşteriye ait bir fabrika için denklem neden değişir? Plastik enjeksiyon ve palet üretiminde kurduğumuz iki sistemden çıkan cevap: dört makine ve iki vardiyadan sonra yazılım şart, ama çoğu zaman ERP değil.
Yazıyı oku →